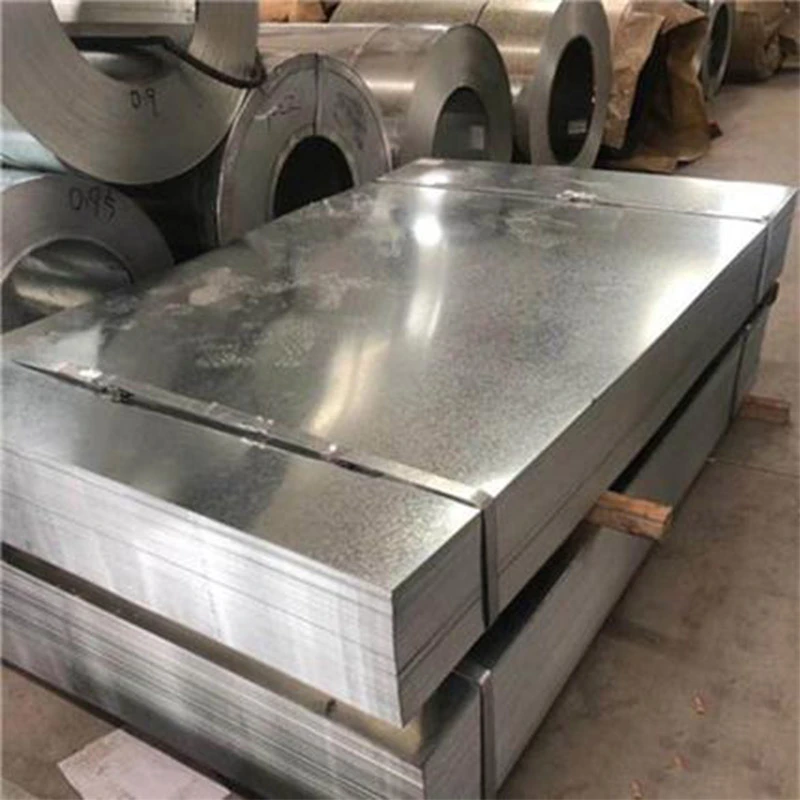
Abstraktní· Tento článek poskytuje podrobné technické posouzeníZa tepla válcovaný plech z uhlíkové oceli, zkoumající její výrobní proces, mechanické vlastnosti a roli v těžké průmyslové výrobě. Diskuse pokrývá technologii válcování, jakosti oceli, povrchové vlastnosti a praktické úvahy, které činí z plechů válcovaných za tepla základní materiál pro stavebnictví, strojírenství a konstrukční aplikace.
01. Výrobní proces a technologie válcování
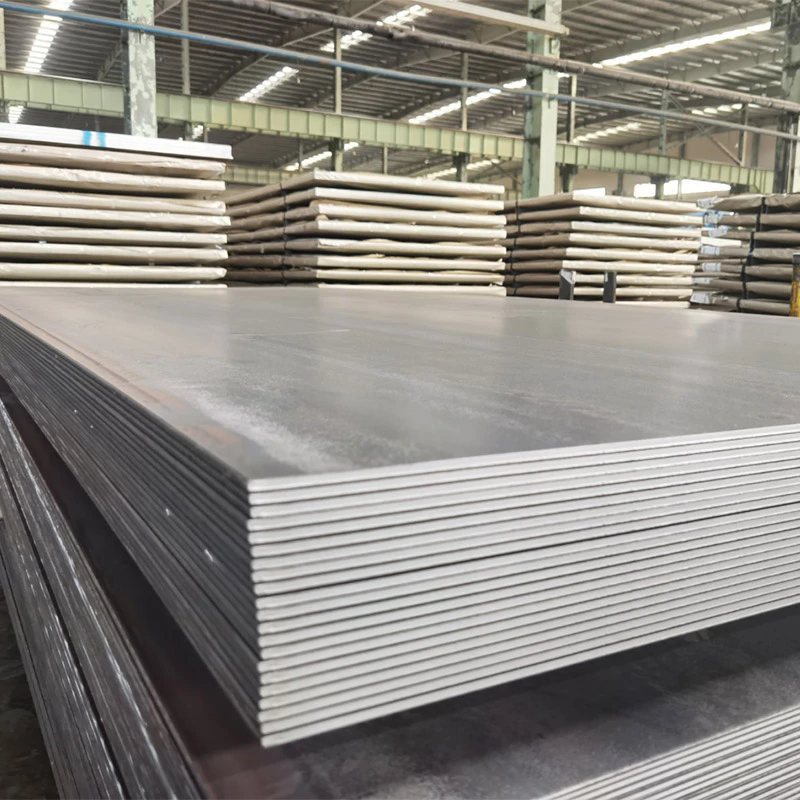
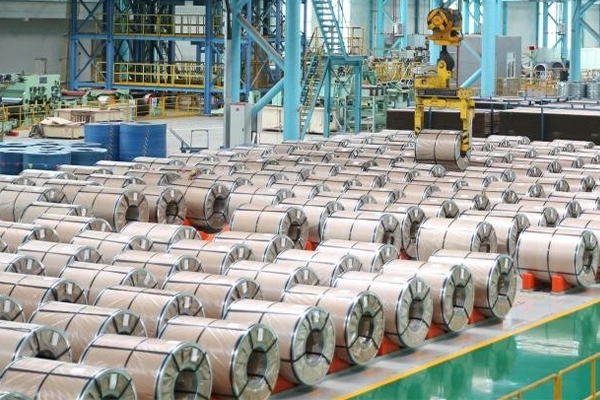
Za tepla válcovaný plech z uhlíkové ocelise vyrábí zahřátím ocelových plátů na teploty nad bodem rekrystalizace, typicky mezi 1 000 °C a 1 300 °C, a jejich průchodem přes řadu válců, které snižují tloušťku a tvarují materiál.
Vysoká teplota válcování umožňuje snadnou deformaci oceli bez mechanického zpevnění, což umožňuje výrazné snížení tloušťky při jediném průchodu. Po válcování je plech za řízených podmínek ochlazen, což určuje jeho konečnou mikrostrukturu a mechanické vlastnosti. Proces válcování za tepla vytváří charakteristickou povrchovou úpravu s mírnými oxidovými okují, které lze v případě potřeby odstranit mořením nebo odstraněním okují.
1 000 °C – 1 300 °C
Řízené chlazení po válcování
Frézování s oxidovým okují
02. Třídy oceli a mechanické vlastnosti
Obecná konstrukční ocel s dobrou svařitelností a tvárností
Vysokopevnostní nízkolegovaná ocel pro náročné konstrukční aplikace
Standardní severoamerické třídy pro stavebnictví a stroje
Mez kluzu 235–355 MPa; pevnost v tahu 400–510 MPa
Mechanické vlastnostiZa tepla válcovaný plech z uhlíkové ocelijsou určeny jeho chemickým složením a řízeným procesem válcování a chlazení. Obsah uhlíku se obvykle pohybuje od 0,15 % do 0,25 %, zatímco mangan se přidává pro zlepšení pevnosti a houževnatosti. Mikrolegovací prvky, jako je niob a vanad, mohou být použity k dosažení vyšších pevnostních tříd bez obětování svařitelnosti.
Poznámka k nemovitosti:Plechy válcované za tepla obecně nabízejí vyšší pevnost a nižší cenu než plechy válcované za studena, což z nich činí preferovanou volbu pro konstrukční a vysoce namáhané aplikace, kde povrchová úprava není primárním zájmem.
03. Charakteristiky povrchu a rozměrové tolerance
PovrchZa tepla válcovaný plech z uhlíkové ocelise vyznačuje frézováním s tenkou vrstvou oxidových okují. Tento okují lze ponechat na místě pro aplikace, kde vzhled není kritický, nebo jej lze odstranit mořením, aby byl povrch čistší.
- Povrchová úprava frézováním:Standardní povrch válcovaný za tepla s oxidem; vhodné pro konstrukční aplikace.
- Nakládané a olejované (P&O):Vodní kámen se odstraní mořením kyselinou a naolejuje, aby se zabránilo korozi; zlepšuje svařitelnost a přilnavost barvy.
- Tolerance tloušťky:Typicky ±0,2 mm až ±0,5 mm v závislosti na tloušťce a standardu.
- Tolerance šířky:Typicky ±5 mm až ±10 mm.
- Plochost:Měřeno jako maximální odchylka od rovné hrany; specifikované v příslušných normách.
04. Úvahy o svařitelnosti a výrobě
Za tepla válcovaný plech z uhlíkové ocelije snadno svařitelný pomocí konvenčních svařovacích procesů, jako je MIG, TIG, svařování tyčí a svařování pod tavidlem. Svařitelnost závisí na uhlíkovém ekvivalentu, přičemž nižší třídy uhlíku se snáze svařují.
- Ekvivalent uhlíku:Vyšší obsah uhlíku zvyšuje prokalitelnost a riziko praskání; u silnějších částí může být vyžadován předehřev.
- Příprava povrchu:Oxidové okuje by měly být odstraněny z oblastí svarů, aby se zabránilo poréznosti a vměstkům.
- Výběr přídavného kovu:Přizpůsobte přídavný kov základní třídě oceli a požadované pevnosti svaru.
- Tvarovatelnost:Plechy válcované za tepla lze ohýbat, válcovat a tvarovat, ačkoli tlustší třídy vyžadují větší sílu a větší poloměry ohybu.
- Obrobitelnost:Dobrá obrobitelnost s vhodnými řeznými nástroji a rychlostmi.
05. Rozsahy tloušťky a dostupnost velikosti
Plech z uhlíkové oceli válcovaný za tepla je k dispozici v široké škále tlouštěk a rozměrů, aby vyhovoval různým požadavkům na výrobu.
| Parametr | Typický rozsah | Poznámka k aplikaci |
|---|---|---|
| Tloušťka | 1,5 mm až 25 mm | Silnější plechy pro těžké konstrukční použití |
| Šířka | 600 mm až 2 000 mm | K dispozici standardní a vlastní šířky |
| Délka | Až 12 000 mm | Nařezaná na délku nebo ve formě spirály |
| Hmotnost cívky | 3 až 25 tun | Závisí na mlýně a manipulačním zařízení |
| Povrchová úprava | Mlýn, nakládaný, olejovaný | Vybírá se na základě následného procesu |
Založeno na typické dostupnosti pro plechy z uhlíkové oceli válcované za tepla.
06. Aplikační domény a průmyslové případy použití
Za tepla válcovaný plech z uhlíkové ocelise používá v celé řadě průmyslových odvětví pro konstrukční, mechanické a všeobecné výrobní účely.
- Konstrukce:Konstrukční rámy, nosníky, sloupy a pláště budov.
- Stroje:Základny strojů, rámy, kryty a plošiny.
- Automobilový průmysl:Komponenty podvozku, držáky a konstrukční díly.
- Stavba lodí:Plátky trupu, konstrukce paluby a přepážky.
- Energie:Věže větrných turbín, převodové konstrukce a tlakové nádoby.
- Obecná výroba:Skladovací nádrže, kontejnery a ocelové konstrukce na zakázku.
Díky kombinaci pevnosti, svařitelnosti a dostupnosti je za tepla válcovaný plech z uhlíkové oceli základním materiálem pro těžkou průmyslovou výrobu.
Často kladené otázky
Specifikace a dostupnost produktu se mohou lišit. Požadavky na konkrétní aplikaci vždy vyhledejte v dokumentaci výrobce.